2014年2月6日 星期四

3D列印問與答

列印件相關問題

Q:請教大家都是怎麼把成品從平台上拔下來的?每次都拔得半死,感覺平台快被我扯掉不然就是整條膠帶撕下來...
A: 如果你是使用口紅膠來黏著工件,那你可以使用吹風機,從玻璃板背面進行加熱。利用玻璃與ABS/PLA熱膨脹係數不同的特性,讓黏合面鬆動,這樣就可以比較輕鬆得鏟下工件。
詹政運:買一個環氧樹旨板,上保利龍膠,印好了板子折一下,東西就分離,越大件越好分離。

Q:列印件底部會翹起來,怎麼辦?

Q:請問各位大大,在噴印時完成品有出現長跟寬比圖面上多0 .2或更大的問題嗎?
A:KISSlicer 有專門解決這種問題的功能 "Inset Surface"。這個設定,會讓模型的大小,依外緣法線方向,向內縮小。這樣就可以讓卡榫的空位加大,補償列印過程中塑料熱漲冷縮的誤差。

Q: 我常發生 在第一層畫小圓的時候 小圓 會被噴頭帶 走 這是因為不夠黏嗎?還是有其他的原因?
A: 可以朝著這幾個方向來調整,應該會有所改善:1. 擠出頭與列印台的距離稍微再調近一點。2. 如果使用Slic3r,可以把第一層的擠出線寬,設定成孔徑的1.5倍。3. 降低第一層的列印速度。我自己常用的設定值是25~30mm/s。4.列印溫度再提高10度試看看。 5. 口紅膠塗厚一點,列印前先用吹風機吹乾吹硬。

Q: 請問拆支架有什麼秘訣嗎? 我的支架都好難拆啊!
A: 目前如果需要開支架,我一定會使用KISSlicer做切片。然後間隙(Gap)設跟列印的層高一樣。這樣可以兼顧列印品質與支架拆除的難度。如果希望支架能更好拆,可以嚐試著把Gap設成層高的兩倍、三倍做實驗。

Q: 牽絲很嚴重ㄝ,怎麼辦?
A: 牽絲的問題,把retraction設成速度10mm/s,距離1~2mm試看看

Q: 為什麼印到一半會出現線捲打結的狀況?
A: 那應該是線頭沒抓好,縮回線捲裡面,再重新拉出來的過程中打結了~

Q: 目前遇到當印白色時會產生很有規律的水波紋路,不知你有沒有遇過?該如何解決呢?
A:  大多是Z軸牙條不直造成的。想辦法把牙條折直(難),或是重新買牙條,然後要求老闆要找很直的給你(也不容易XD)。

馬達相關問題

Q:馬達用一步0.9度的,列印出來的品質會比1.8度的好嗎?
A:目前我手邊有兩台印表機,分別使用0.9度跟1.8度的馬達。但是列印出來的作品,我看不出有馬達角度有影響。

Q: 馬達轉動方向顛倒,怎麼辦?
A: 只要把馬達的四條電線,順序顛倒過來插,就可以讓馬達改變旋轉方向。

Q: 看起來馬達就一直正轉逆轉,不知道是接線反了還是馬達壞了,還是driver的問題?
A: 一般這種問題都是馬達線路出問題。例如杜邦壓接頭沒壓好,造成斷路。或是馬達線順序接錯。

Q: 馬達都不會轉動,怎麼回事?
A:

  • 第一個要檢查韌體是否有正確安裝。
  • 用電表檢查12V電源是否有接進控制板。
  • 拿備用的a4988模組替換上去,確認A4988是否正常。
  • 檢查杜邦壓接頭沒壓好,造成斷路。或是馬達線順序接錯。


Q: 為什麼我測試XYZ軸馬達的時候,都只能往某個方向移動,另一個方向都不會動?
A: 因為還沒有做歸零,所以控制板會以開機時的位置為零點,只能往正方向移動,不能讓位置小於零。請務必先完成EndStop的安裝以及測試,再做馬達的測試。

使用M119觀察End Stop是否安裝正確。沒有按下微動開關時,M119應該顯示open;按下微動開關後,M119應該會顯示被按住的開關為TRIGGERED。 TRIGGERED代表控制板認為台車已經頂到End Stop,不能再往負方向移動。 End Stop 不接、接錯,保證沒辦法正常工作。請耐心把End Stop接好。

Q: 我的步進馬達好燙喔,怎麼辦?
A: 需要調整電流的供應,請參閱"調整4988步進馬達驅動板電流上限"一文。

溫度相關問題

Q:請教 define PID_MAX 這個數值愈大是否功率愈大愈費電呢?
A:不是這樣的。PID控制,會決定合適的功率輸出,讓擠出頭溫度維持在目標溫度。PID_MAX 只是限制最高功率能輸出多少,並不會增加正常工作時的功率輸出。
Q: 溫度怎麼都不會升高?
A: 檢查看看加熱棒、加熱電阻的引線,跟延長線之間的壓接套,有沒有接觸不良的問題。

Q: 每次都是慢慢加溫到接近175度時突然會跳到235度? 怎麼回事?
A: 檢查看看熱敏電阻的引線,跟延長線之間的壓接套,有沒有接觸不良的問題。

Q: LCD上顯示 Err:MINTEMP,溫度顯示0度,怎麼回事?
A: 檢查看看熱敏電阻的引線,跟延長線之間的壓接套,有沒有接觸不良的問題。


Q: 當噴頭加熱到185度左右 還沒有擠料 可是他卻會自己一直擠出料 擠到噴頭內都空了才不會 這樣是正常的嗎?就變成cura開始列印 正式擠料的時候 卻因為擠出頭裡面空了,要擠很多進去以後才噴得出來。
A: 溫度夠高時,塑料會自己跑出來,是正常的。伴隨著會讓正式開始擠料時,沒辦法馬上開始吐料,要靠"預擠"(Skirt)功能來解決這個問題。Cura 預設就會產生預擠。如果預設的預擠仍然沒辦法解決你的問題,那需要開Expert config,增加 Skirt -> Minimal length 這個項目的值,讓預擠的長度長到能夠在列印零件之前擠出塑料。

Q: 擠出機運作的有點問題,會正常運作一陣子,然後忽然一直不動,然後又恢復正常,就這樣循環,請問有人知道是什麼樣的問題嗎?
A: 溫度不穩定,掉到最低下限以下,造成擠出機強制不轉動。
解法1:第一層溫度跟之後的溫度設一樣,不要做變化。
解法二:整體溫度調高,讓擠出頭溫度不要掉到最低下限以下。
解法三:修改Marlin,降低最溫度最低下限(EXTRUDE_MINTEMP)

Q: 為什麼擠出頭沒辦法順利擠料,擠沒多久就會卡住?
A: 因為喉管的散熱沒有做好,請參閱"為什麼擠出頭的喉管需要散熱??"一文。

Q: 請問擠出機馬達不動,是若排除a4988跟馬達壞掉的話,是否是設定上的問題?
A: Marlin的設定檔Configuration.h中有一個設定
#define EXTRUDE_MINTEMP 170
溫度170度以下,擠出機不會轉動,以免在塑料沒有熔化的狀況下轉動擠出機。如果希望在更低的溫度下運作,可以修改這個設定值。

雜七雜八的問題

Q: 請問prusa i3整組買起來價格大約落在哪呢?
A: 建議規畫兩萬塊錢的預算。正常狀況下,不會超過這個數字。

Q: J-head要怎麼清理?鋁塊跟黑色PEEK管要怎麼拆開?
A: 要把peek跟鋁塊轉開之前,建議要加熱到工作溫度。這樣螺牙之間的膠軟化,才不會很難轉開,甚至把鋁塊的螺絲管扭斷。但是要小心不要燙到手、不要夾斷熱敏電阻的引線。

Q: 我的LCD控制總是顯示"No Card",無法使用SD卡,怎麼辦?
A: SD卡沒有格式化成FAT32,就沒辦法被Marlin讀取。另外也有可能是排線接觸不良,或是排線損壞,需要更新。

Q: 如果列印出來像這樣,每一層都有一點點錯位,側面印得很不平,是怎麼回事?
A: 一般這種問題是因為皮帶輪的止付螺絲鬆脫了,或是皮帶本身太鬆造成的。止付螺絲可以上一些螺絲膠來防止鬆脫。

2014年1月30日 星期四

[列印作品] 橡皮筋槍 Rubber Band Gun


下載模型:http://www.thingiverse.com/thing:217067

[列印作品] 忍者龜 TMNT base model


模型下載位置:http://www.thingiverse.com/thing:235178
列印機器:Air2
擠出頭:E3D
塑料:PLA
氣溫約16度
濕度約50%
無熱床

KISSlicer切片設定概要:


線寬0.4mm
層高0.2mm
第一層溫度190度
溫度190度
回抽距離1mm
回抽速度10mm/s
回抽抬高Z軸0.2mm
支撐型態Medium support
支撐角度60度
支撐間隙0.2mm
列印速度約50mm/s


KISSlicer詳細設定:


; KISSlicer - FREE
; Windows
; version 1.1.0.14
; Built: May  8 2013, 11:25:54
; Running on 4 cores
;
; Saved: Wed Jan 29 00:11:04 2014
; 'TurtlesWithHead.gcode'
;
; *** Printer Settings ***
;
; printer_name = Default
; bed_STL_filename = 
; extension = gcode
; cost_per_hour = 200
; g_code_prefix = 4D31303420533C54454D503E3B0A4732383B0A4D3130
;     3920533C54454D503E0A4D3832
; g_code_warm = 3B2053656C6563742065787472756465722C207761726D
;     2C2070757267650A0A3B2035442D7374796C650A4D31303420533C54
;     454D503E0A0A
; g_code_cool = 3B2047756172616E746565642073616D65206578747275
;     6465722C20636F6F6C696E672920646F776E0A0A3B2035442D737479
;     6C650A4D31303420533C54454D503E0A
; g_code_N_layers = 3B204D617962652072652D686F6D65205820262059
;     3F
; g_code_postfix = 0A4D313034205330203B207475726E206F666620746
;     56D70657261747572650A47312046333030302020583C582B353E205
;     932303020203B20686F6D65205820617869730A4D383420202020203
;     B2064697361626C6520
; post_process = NULL
; every_N_layers = 0
; num_extruders = 1
; firmware_type = 2
; add_comments = 1
; fan_on = M106
; fan_off = M107
; fan_pwm = 0
; add_m101_g10 = 0
; z_speed_mm_per_s = 3
; z_settle_mm = 0.4
; bed_size_x_mm = 200
; bed_size_y_mm = 200
; bed_size_z_mm = 150
; bed_offset_x_mm = 100
; bed_offset_y_mm = 100
; bed_offset_z_mm = 0
; bed_roughness_mm = 0.4
; travel_speed_mm_per_s = 90
; first_layer_speed_mm_per_s = 20
; dmax_per_layer_mm_per_s = 50
; xy_accel_mm_per_s_per_s = 2000
; lo_speed_perim_mm_per_s = 30
; lo_speed_solid_mm_per_s = 30
; lo_speed_sparse_mm_per_s = 30
; hi_speed_perim_mm_per_s = 80
; hi_speed_solid_mm_per_s = 80
; hi_speed_sparse_mm_per_s = 80
; ext_gain_1 = 1
; ext_material_1 = 4
; ext_axis_1 = 0
; ext_gain_2 = 1
; ext_material_2 = 0
; ext_axis_2 = 0
; ext_gain_3 = 1
; ext_material_3 = 0
; ext_axis_3 = 0
; model_ext = 0
; support_ext = 0
; support_body_ext = 0
; raft_ext = 0
; solid_loop_overlap_fraction = 0.5
;
; *** Material Settings for Extruder 1 ***
;
; material_name = Copy of PLA i3 190
; g_code_matl = 3B204D617962652073657420736F6D65206D6174657269
;     616C2D737065636966696320472D636F64653F
; fan_Z_mm = 0.5
; fan_loops_percent = 100
; fan_inside_percent = 100
; fan_cool_percent = 100
; temperature_C = 190
; keep_warm_C = 80
; first_layer_C = 190
; bed_C = 0
; sec_per_C_per_C = 0
; flow_min_mm3_per_s = 1
; flow_max_mm3_per_s = 12
; destring_suck = 1
; destring_prime = 1
; destring_min_mm = 1
; destring_trigger_mm = 2
; destring_speed_mm_per_s = 10
; Z_lift_mm = 0.2
; min_layer_time_s = 60
; wipe_mm = 5
; cost_per_cm3 = 0
; flowrate_tweak = 1
; fiber_dia_mm = 1.75
; color = 0
;
; *** Style Settings ***
;
; style_name = Default
; layer_thickness_mm = 0.2
; extrusion_width_mm = 0.4
; num_loops = 3
; skin_thickness_mm = 1
; infill_extrusion_width = 0.4
; infill_density_denominator = 5
; stacked_layers = 1
; use_destring = 1
; use_wipe = 0
; loops_insideout = 0
; infill_st_oct_rnd = 1
; inset_surface_xy_mm = 0.1
; seam_jitter_degrees = 0
; seam_depth_scaler = 1
;
; *** Support Settings ***
;
; support_name = sample support
; support_sheathe = 0
; support_density = 3
; support_inflate_mm = 0
; support_gap_mm = 0.2
; support_angle_deg = 60
; support_z_max_mm = -1
; sheathe_z_max_mm = -1
; raft_mode = 1
; prime_pillar_mode = 0
; raft_inflate_mm = 2
;
; *** Actual Slicing Settings As Used ***
;
; layer_thickness_mm = 0.2
; extrusion_width = 0.4
; num_ISOs = 3
; wall_thickness = 1
; infill_style = 6
; support_style = 3
; support_angle = 59.9
; destring_min_mm = 1
; stacked_infill_layers = 1
; raft_style = 1
; extra_raft_depth = 0.4
; oversample_res_mm = 0.125
; crowning_threshold_mm = 1
; loops_insideout = 0
; solid_loop_overlap_fraction = 0.5
; inflate_raft_mm = 2
; inflate_support_mm = 0
; model_support_gap_mm = 0.2
; infill_st_oct_rnd = 1
; support_Z_max_mm = 1e+020
; sheathe_Z_max_mm = 0
; inset_surface_xy_mm = 0.1
; seam_jitter_degrees = 0
; seam_depth_scaler = 1
; Speed vs Quality = 0.59
; Perimeter Speed = 50.50
; Solid Speed = 50.50
; Sparse Speed = 50.50

2014年1月28日 星期二

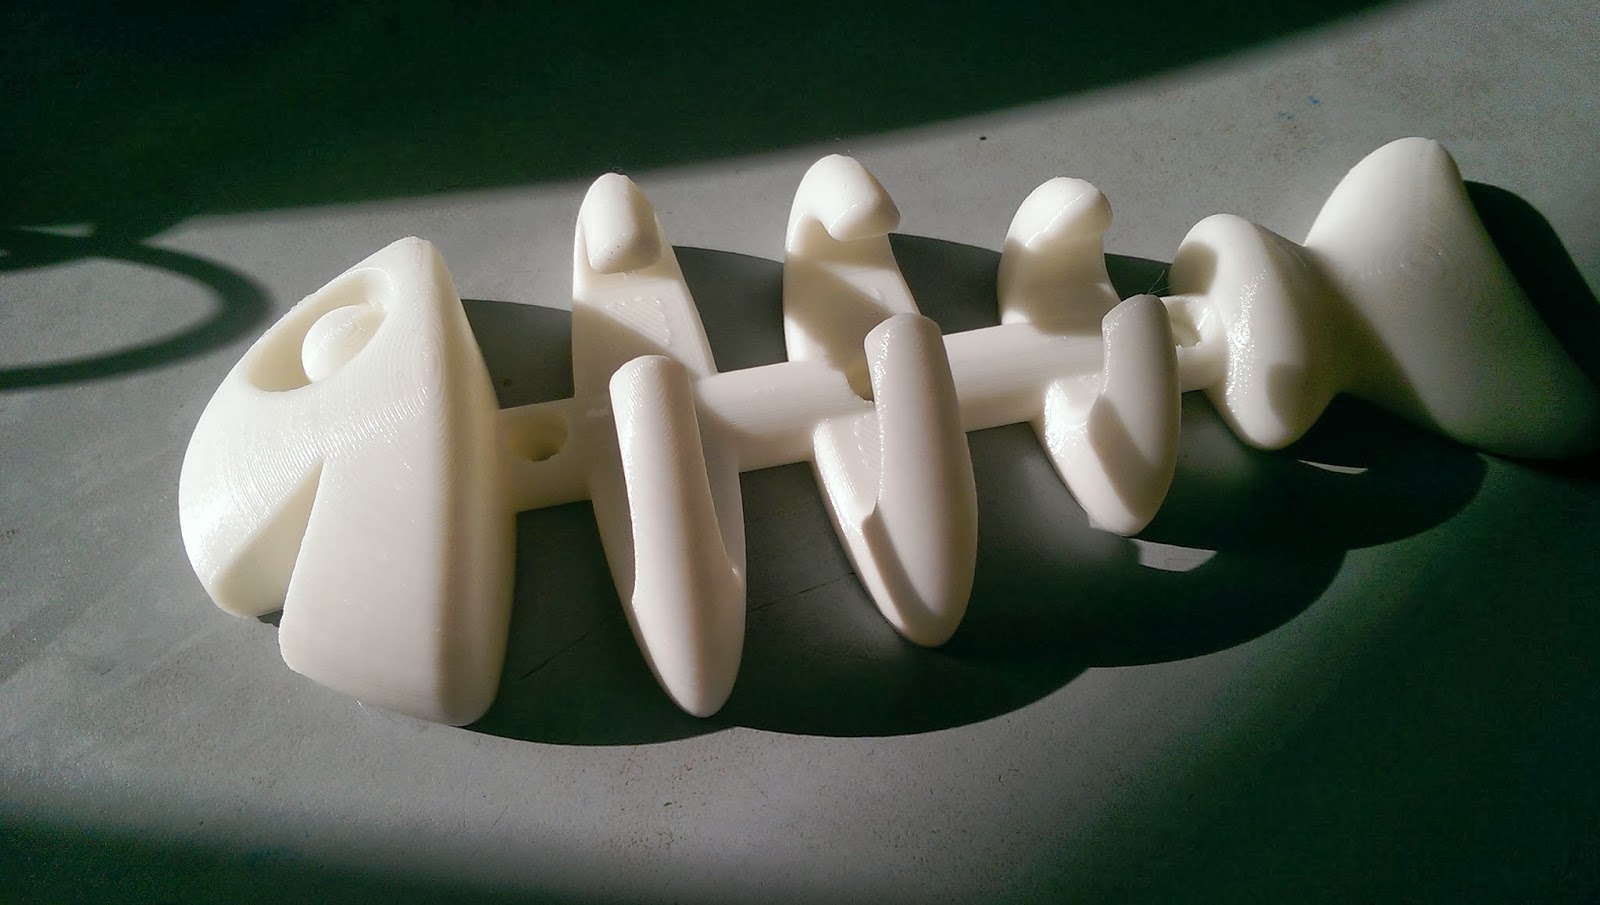
[列印作品] 魚骨掛勾 Fish Bone Wall Hanger


模型下載位置:

http://www.thingiverse.com/thing:232464

列印機器:Air2
擠出頭:E3D
塑料:PLA

氣溫約16度
濕度約50%
無熱床

KISSlicer切片設定概要:


  • 線寬0.4mm
  • 層高0.2mm
  • 第一層溫度190度
  • 溫度190度
  • 回抽距離1mm
  • 回抽速度10mm/s
  • 回抽抬高Z軸0.2mm
  • 支撐型態 Coarse support
  • 支撐角度60度
  • 支撐間隙0.2mm
  • 列印速度約50mm/s


KISSlicer詳細設定:

; KISSlicer - FREE
; Windows
; version 1.1.0.14
; Built: May  8 2013, 11:25:54
; Running on 4 cores
;
; Saved: Mon Jan 27 21:41:40 2014
; 'fish_bone_wall_hanger_01.gcode'
;
; *** Printer Settings ***
;
; printer_name = Default
; bed_STL_filename =
; extension = gcode
; cost_per_hour = 200
; g_code_prefix = 4D31303420533C54454D503E3B0A4732383B0A4D3130
;     3920533C54454D503E0A4D3832
; g_code_warm = 3B2053656C6563742065787472756465722C207761726D
;     2C2070757267650A0A3B2035442D7374796C650A4D31303420533C54
;     454D503E0A0A
; g_code_cool = 3B2047756172616E746565642073616D65206578747275
;     6465722C20636F6F6C696E672920646F776E0A0A3B2035442D737479
;     6C650A4D31303420533C54454D503E0A
; g_code_N_layers = 3B204D617962652072652D686F6D65205820262059
;     3F
; g_code_postfix = 0A4D313034205330203B207475726E206F666620746
;     56D70657261747572650A47312046333030302020583C582B353E205
;     932303020203B20686F6D65205820617869730A4D383420202020203
;     B2064697361626C6520
; post_process = NULL
; every_N_layers = 0
; num_extruders = 1
; firmware_type = 2
; add_comments = 1
; fan_on = M106
; fan_off = M107
; fan_pwm = 0
; add_m101_g10 = 0
; z_speed_mm_per_s = 3
; z_settle_mm = 0.4
; bed_size_x_mm = 200
; bed_size_y_mm = 200
; bed_size_z_mm = 150
; bed_offset_x_mm = 100
; bed_offset_y_mm = 100
; bed_offset_z_mm = 0
; bed_roughness_mm = 0.4
; travel_speed_mm_per_s = 90
; first_layer_speed_mm_per_s = 20
; dmax_per_layer_mm_per_s = 50
; xy_accel_mm_per_s_per_s = 2000
; lo_speed_perim_mm_per_s = 30
; lo_speed_solid_mm_per_s = 30
; lo_speed_sparse_mm_per_s = 30
; hi_speed_perim_mm_per_s = 80
; hi_speed_solid_mm_per_s = 80
; hi_speed_sparse_mm_per_s = 80
; ext_gain_1 = 1
; ext_material_1 = 4
; ext_axis_1 = 0
; ext_gain_2 = 1
; ext_material_2 = 0
; ext_axis_2 = 0
; ext_gain_3 = 1
; ext_material_3 = 0
; ext_axis_3 = 0
; model_ext = 0
; support_ext = 0
; support_body_ext = 0
; raft_ext = 0
; solid_loop_overlap_fraction = 0.5
;
; *** Material Settings for Extruder 1 ***
;
; material_name = Copy of PLA i3 190
; g_code_matl = 3B204D617962652073657420736F6D65206D6174657269
;     616C2D737065636966696320472D636F64653F
; fan_Z_mm = 0.5
; fan_loops_percent = 100
; fan_inside_percent = 100
; fan_cool_percent = 100
; temperature_C = 190
; keep_warm_C = 80
; first_layer_C = 190
; bed_C = 0
; sec_per_C_per_C = 0
; flow_min_mm3_per_s = 1
; flow_max_mm3_per_s = 12
; destring_suck = 1
; destring_prime = 1
; destring_min_mm = 1
; destring_trigger_mm = 2
; destring_speed_mm_per_s = 10
; Z_lift_mm = 0.2
; min_layer_time_s = 60
; wipe_mm = 5
; cost_per_cm3 = 0
; flowrate_tweak = 1
; fiber_dia_mm = 1.75
; color = 0
;
; *** Style Settings ***
;
; style_name = Default
; layer_thickness_mm = 0.2
; extrusion_width_mm = 0.4
; num_loops = 3
; skin_thickness_mm = 1
; infill_extrusion_width = 0.4
; infill_density_denominator = 5
; stacked_layers = 1
; use_destring = 1
; use_wipe = 0
; loops_insideout = 0
; infill_st_oct_rnd = 1
; inset_surface_xy_mm = 0.1
; seam_jitter_degrees = 0
; seam_depth_scaler = 1
;
; *** Support Settings ***
;
; support_name = sample support
; support_sheathe = 0
; support_density = 1
; support_inflate_mm = 0
; support_gap_mm = 0.2
; support_angle_deg = 60
; support_z_max_mm = -1
; sheathe_z_max_mm = -1
; raft_mode = 1
; prime_pillar_mode = 0
; raft_inflate_mm = 2
;
; *** Actual Slicing Settings As Used ***
;
; layer_thickness_mm = 0.2
; extrusion_width = 0.4
; num_ISOs = 3
; wall_thickness = 1
; infill_style = 6
; support_style = 1
; support_angle = 59.9
; destring_min_mm = 1
; stacked_infill_layers = 1
; raft_style = 1
; extra_raft_depth = 0.4
; oversample_res_mm = 0.125
; crowning_threshold_mm = 1
; loops_insideout = 0
; solid_loop_overlap_fraction = 0.5
; inflate_raft_mm = 2
; inflate_support_mm = 0
; model_support_gap_mm = 0.2
; infill_st_oct_rnd = 1
; support_Z_max_mm = 1e+020
; sheathe_Z_max_mm = 0
; inset_surface_xy_mm = 0.1
; seam_jitter_degrees = 0
; seam_depth_scaler = 1
; Speed vs Quality = 0.59
; Perimeter Speed = 50.50
; Solid Speed = 50.50
; Sparse Speed = 50.50

用SketchUp繪製玻璃架


2014年1月24日 星期五

為什麼擠出頭的喉管需要散熱??

從 J-Head 鐵氟龍管中清理出來,倒流之後黏在鐵氟龍管內側的塑料。這就是擠出頭卡住的元兇。


大家裝機器的心情,都相當興奮,恨不得可以趕快開始列印。幾乎所有的同好,都會在還沒裝喉管散熱風扇之前,就急著開始列印。運氣好的可以印個小方盒什麼的沒問題,運氣不好的就是擠料完全擠不動,然後墮入清噴頭地獄。為什麼擠出機構會需要散熱呢?不是把塑料熔化後,軟軟得,就能擠出了嗎??很可惜,事與願違。擠出機構的喉管,一定要有良好的散熱,才能保證順利不斷得擠料。

RepRap SpoolHead 部落格上的這張圖片,可以很清楚得解釋為什麼喉管需要散熱。

擠出頭最前端有加熱管,會把塑料熔化成膠態。後頭的塑料繼續往前推擠,就可以讓膠態的塑料從噴孔擠出。這是運作原理。但是喉管中心通道鑽孔的孔徑,一定要大於塑料的直徑。甚至塑料本身直徑有誤差,有時候會稍微細一點。所以喉管通孔跟塑料之間,一定會有間隙。前端熔化的塑料,受到擠壓後,不只會從噴孔擠出,也會從後端的間隙倒流(Back flow)回去。一般不常看到能像圖中那樣誇張得從喉管後端溢出,但是如果倒流的距離稍長,會發生的就是塑料跟侯管之間的摩擦力變得很大,進退不得。

解決的辦法是讓侯管散熱。加熱頭以外的部分,盡量散熱。例如圖中 Heat sink (散熱片)的位置,盡量散熱,讓溫度低到能夠使倒流的塑料凝固,達到阻止倒流的目的。凝固的部分雖然也會增加摩擦力,但是範圍控制得夠小,摩擦力增加的幅度就會受到控制。

E3D 拆解照片

全金屬的E3D擠出頭,就在喉管段熱環以上,安排了散熱環的機構。照片中,最上面起算,依序是"散熱環"、喉管、加熱鋁塊、黃頭噴嘴。喉管中間還特別車薄,用意就是要減少熱量透過喉管繼續向上傳遞。最上面散熱環,做這麼大量的散熱面積,就是要降低溫度,減少倒流的問題。雖然散熱環很大,但是喉管跟散熱環之間的螺紋,接觸面積有限,導熱效果不夠好,使得喉管上半部溫度仍然無法有效降低。建議可以在喉管上半段塗抹散熱膏。(塗多一點,安裝好之後如果有溢出,擦掉就好。)再配合風扇吹散熱環,才能夠有效得降低喉管的溫度。筆者的E3D,散熱處理好之後,已經穩定得工作三、四個月都沒有卡住過了。


1.75mm塑料的 J-Head ,設計比較特別,喉管中心使用鐵氟龍管套住塑料,一路從尾端貫穿到擠出孔。鐵氟龍管本身散熱效果並不好,塑料會倒流的距離應該滿長的。照理說磨擦力應該會很大,但是鐵弗龍的特性就是很光滑,表面磨擦力很小,所以仍然能夠擠出塑料。但是良好的散熱,還是可以幫助 J-Head 擠料順暢些。如果都不為 J-Head 做散熱,雖仍然有機會能夠順利擠料,但是如果整隻黑色PEEK管溫度漸漸升高,是有可能會把 PLA 列印的J-Head 支架加熱到軟化變型。這樣 J-Head 就會歪斜、晃動,也不好。總之散熱風扇還是不能省的。

ATOM早期版本的 J-Head散熱機構

ATOM早期版本的 J-Head 散熱機構,使用一顆強力蝸牛風扇,搭配從上而下整個圍起來的罩子,讓 J-Head 黑色喉管能夠盡量散熱。風的出口朝下,又順便吹工件,真是一舉數得啊!


Simon 設計的風扇架,可以直接扣住J-Head,相當實用。J-Head吹風,才能保證長時間列印不出問題。


設計中的 CraneRAP,有專門為 J-Head 設計散熱風扇罩。


設計中的 CraneRAP,有專門為 J-Head 設計散熱風扇罩。結合了 J-Head夾具、風扇架,以及集中風力用的風扇罩。期望能夠讓 J-Head 長時間順利得擠料。

3D列印較大型的物件,動輒需要十幾個小時。如果擠出頭印了十個小時之後發生阻塞不通,那之前辛苦列印十小時的工件就要毀於一旦了!(不是毀於"一夕之間",是"一旦"。擠出頭都會挑太陽剛起來,但是你還沒睡醒的時候罷工!!)長時間列印最怕機器不穩定,尤其是快印完之前,會非常擔心機器的狀況。擠出頭喉管散熱是相當關鍵的一個環節,能夠減少列印失敗的機率。千萬要耐心得把喉管散熱風扇安裝好阿希望不要再有人來問我為什麼擠不出料、j-head怎麼會卡住了~~

update (2014/01/28)
同事的機器一直印不順,吐料不順。把貼在黑色PEEK上的耐熱膠帶去除之後,說就能夠順利列印了。早就說要拆掉,一直不信邪,今天終於乖乖拆掉耐熱膠帶,然後就能順利印。


2014年1月22日 星期三

KISSLIcer Support "Gap" 測試

開支架雖然可以幫助懸空(Overhang)的模型能夠列印,但是仍然有缺點,沒辦法完美得列印。雖然如此,良好的設定,還是可以幫助懸空的模型有較好的表現。這裡針對KISSLicer的Gap參數,做了測試。

Gap 只的是模型懸空處,與支架之間的垂直距離。設得少,可以完全支撐懸空的部分,但是會讓支架與模型黏合得很緊密,難以拆卸。如果使用水溶性支架塑材列印支架,可以考慮把Gap設成零。設的多,會讓懸空的部分,發生塑料下垂的現象,模型印得不好看。

測試做了三個不同的實驗。第一個使用KISSLicer預設的Gap值,0.5mm。第二個實驗將Gap改為0.2,跟列印的單層層高相同。第三個實驗把Gap設成零,雖然預期會很難拆除支架,但是仍然印出來,當作參考。以下為三個實驗的結果照片:


Gap 0.5mm
預設的Gap值,還算好拆卸。

Gap 0.2mm
拆卸的難度和0.5mm差不多,底面列印品質似乎有稍微好一點點。

Gap 0mm
超級難拆的支架,這樣的結果實在是很令人洩氣。

實驗的結果,筆者認為 Gap 0.2mm(與列印層高相同) 是比較理想的設定值。另外一個可能會有影響的,是列印時從外圈先印,再印內圈。這樣比較不容易發生翹曲的狀況。KISSLicer預設是外圈先印,但是Slic3r預設是內圈先印。使用Slic3r的朋友也可以測試看看外圈先印的效果。

本次測試使用的模型在此:
http://www.thingiverse.com/thing:199073